Punkt rosy a zimny magazyn – kiedy standardowe osuszanie sprężonego powietrza przestaje wystarczać?
Osuszacz chłodniczy może pracować prawidłowo, wskazywać ciśnieniowy punkt rosy +3°C i jednocześnie nie chronić instalacji prowadzonej przez mroźnię. To nie awaria urządzenia. To błąd doboru.
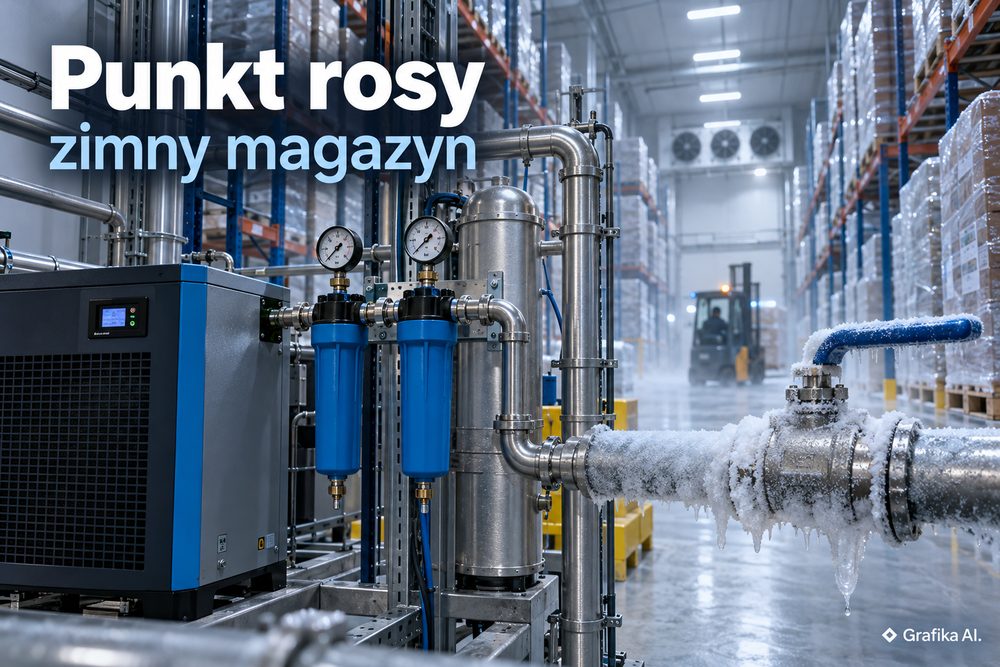
Problem zaczyna się wtedy, gdy rurociąg ze sprężonym powietrzem, zawór, filtr albo siłownik osiąga temperaturę niższą od ciśnieniowego punktu rosy – PDP (Pressure Dew Point). Para wodna zaczyna się wykraplać. Przy temperaturze poniżej 0°C kondensat zamarza, a skutkiem nie musi być od razu całkowicie zatkany przewód. Częściej najpierw pojawiają się wolniej działające siłowniki, przycinające się elektrozawory, oblodzone tłumiki wydechowe, niestabilne wskazania aparatury i korozja, której przyczynę odkrywa się dopiero przy kolejnym postoju.
Dlatego pytanie „jaki osuszacz mamy przy sprężarce?” jest drugorzędne. Najpierw trzeba ustalić najniższą temperaturę, jaką osiąga sprężone powietrze jeszcze pod ciśnieniem.
+3°C na osuszaczu nie oznacza, że powietrze jest bezpieczne przy −20°C
Standardowym rozwiązaniem w halach produkcyjnych jest osuszacz chłodniczy, najczęściej zapewniający PDP około +3°C. Taki parametr odpowiada klasie 4 wody według ISO 8573-1. Dla instalacji biegnącej przez ogrzewaną halę jest to zwykle rozsądny kompromis między jakością powietrza, kosztami inwestycyjnymi i zużyciem energii.
Zimny magazyn zmienia warunki gry.
Załóżmy, że instalacja pracuje przy około 7 bar(g), a osuszacz zapewnia PDP +3°C. Rurociąg wchodzi następnie do mroźni utrzymywanej na poziomie −18°C. Gdy sprężone powietrze w przewodzie schładza się poniżej +3°C, osiąga stan nasycenia. Dalsze chłodzenie oznacza wykraplanie wody. Przy −18°C ta woda zamienia się w lód.
Nie ma znaczenia, że osuszacz działa zgodnie z dokumentacją. Jego parametr został dobrany do niewłaściwej temperatury instalacji.
W praktyce przy projektowaniu pneumatyki dobrze przyjąć około 10°C zapasu między wymaganym PDP a najniższą temperaturą, na którą narażony jest układ. Jeżeli najzimniejszy fragment przewodu może osiągać −18°C, rozsądnym celem jest więc PDP około −28°C lub niższy. Osuszacz chłodniczy z +3°C odpada. Klasa 3 ISO 8573-1, czyli PDP ≤ −20°C, również nie daje takiego zapasu. Naturalnym poziomem odniesienia staje się klasa 2, PDP ≤ −40°C.
Dla typowych warunków można przyjąć następującą logikę:
-
przy najniższej temperaturze instalacji około +15°C osuszacz +3°C zapewnia już sensowny zapas;
-
przy +5°C +3°C znajduje się niebezpiecznie blisko temperatury przewodu – układ może działać, ale lokalne wychłodzenie wystarczy do pojawienia się kondensatu;
-
przy −18°C praktycznym wyborem jest zwykle PDP około −40°C;
-
przy −25°C poziom −40°C nadal pozostawia rozsądny margines;
-
przy temperaturach rzędu −35°C i niższych trzeba projektować instalację na konkretną temperaturę minimalną i wymagany zapas, zamiast automatycznie wpisywać do specyfikacji „−40°C”.
Jest tu jeszcze jedna pułapka. PDP nie jest tym samym co atmosferyczny punkt rosy. Powietrze o PDP +3°C przy około 7 bar(g), po rozprężeniu do ciśnienia atmosferycznego, ma atmosferyczny punkt rosy w przybliżeniu −22°C. To czasem prowadzi do błędnego wniosku, że osuszacz +3°C wystarczy do mroźni −18°C.
Może wystarczyć dla samego strumienia już rozprężonego do atmosfery, ale nie dla przewodu pozostającego pod ciśnieniem wewnątrz mroźni. Pneumatyczny siłownik, wyspa zaworowa czy rurociąg zasilający najczęściej pracują właśnie przed rozprężeniem. Wtedy liczy się PDP przy ciśnieniu roboczym.
To rozróżnienie jest szczególnie ważne w zakładach spożywczych. Dysza przedmuchowa znajdująca się tuż przy przejściu przez ścianę chłodni może mieć zupełnie inne wymagania niż kilkadziesiąt metrów instalacji 7-barowej poprowadzonej nad regałami w mroźni.
Kiedy przejść z osuszacza chłodniczego na adsorpcyjny – i kiedy byłoby to niepotrzebne
Osuszacz chłodniczy usuwa wodę przez schłodzenie sprężonego powietrza i oddzielenie powstałego kondensatu. Technologia jest prosta, stosunkowo oszczędna i bardzo dobrze sprawdza się tam, gdzie nie trzeba schodzić z punktem rosy poniżej 0°C. Próba uzyskania w takim urządzeniu PDP −20 czy −40°C nie ma technicznego sensu – wymiennik zacząłby zamarzać.
Gdy wymagany jest niższy punkt rosy, stosuje się przede wszystkim osuszacze adsorpcyjne. Wilgoć jest w nich wiązana przez złoże, np. aktywowany tlenek glinu, żel krzemionkowy lub sito molekularne. Najczęściej pracują dwie kolumny: jedna osusza powietrze, a druga w tym czasie regeneruje złoże.
Typowe poziomy jakości według ISO 8573-1 wyglądają następująco:
-
klasa 4: PDP ≤ +3°C,
-
klasa 3: PDP ≤ −20°C,
-
klasa 2: PDP ≤ −40°C,
-
klasa 1: PDP ≤ −70°C.
Nie należy jednak wybierać −70°C tylko dlatego, że jest „lepsze”. Im głębsze osuszanie, tym zwykle wyższy koszt urządzenia, regeneracji i utrzymania. PDP powinien być tak niski, jak wymaga proces – nie tak niski, jak pozwala katalog.
Przykład z praktyki: centrum logistyczne ma część chłodniczą +2°C oraz mroźnię −22°C. Obie strefy są zasilane z jednej sprężarkowni. Zastosowanie centralnego osuszacza −40°C dla całego zakładu rozwiązałoby problem technicznie, ale oznaczałoby koszt głębokiego osuszania także tysięcy metrów sześciennych powietrza zużywanego w ciepłej hali, gdzie +3°C byłoby całkowicie wystarczające.
Rozsądniejszym wariantem może być:
-
pozostawienie centralnego osuszacza chłodniczego +3°C dla zwykłej sieci zakładowej;
-
wydzielenie odgałęzienia zasilającego mroźnię;
-
zastosowanie na nim dodatkowego osuszania adsorpcyjnego do −40°C;
-
kontrola PDP za osuszaczem i możliwie blisko krytycznego odbiornika.
Takie rozwiązanie traci sens, jeżeli większość zakładowego zużycia powietrza i tak znajduje się w temperaturach ujemnych. Wówczas dwa poziomy osuszania tylko komplikują instalację, a centralny system adsorpcyjny może mieć niższy koszt całkowity.
Trzeba też policzyć koszt regeneracji. Adsorpcyjny osuszacz regenerowany na zimno może zużywać około 15–20% swojego nominalnego przepływu jako powietrze regeneracyjne. Jeżeli odbiorniki potrzebują 10 m³/min, nie wolno po prostu kupić urządzenia „10 m³/min” i uznać sprawy za zamkniętą. Do bilansu trzeba wliczyć regenerację, szczyty poboru oraz warunki rzeczywiste.
Przy przepływie produkcyjnym rzędu kilkunastu czy kilkudziesięciu m³/min strata 15–20% zaczyna oznaczać realną moc sprężarek. Dlatego przy pracy całodobowej coraz bardziej uzasadnione stają się osuszacze z regeneracją ogrzewaną lub dmuchawową. Są droższe i bardziej złożone, lecz ograniczają zużycie już sprężonego powietrza.
Z kolei niewielki osuszacz regenerowany na zimno może być bardzo rozsądnym rozwiązaniem dla pojedynczej linii o niedużym przepływie. Prosta konstrukcja i brak rozbudowanego układu grzewczego bywają ważniejsze niż maksymalna sprawność energetyczna.
Istnieją również osuszacze membranowe. Mają sens przede wszystkim przy małych przepływach, ograniczonej przestrzeni lub lokalnym osuszaniu pojedynczego odbiornika. Stawianie membrany jako głównego osuszacza dla dużej sieci mroźni zwykle przegrywa ekonomicznie z dobrze dobranym układem adsorpcyjnym.
I jeszcze jedno: niski PDP nie załatwia automatycznie całej kwestii jakości powietrza. W ISO 8573-1 osobno klasyfikuje się cząstki stałe, wodę i olej. W przemyśle spożywczym szczególnie łatwo popełnić błąd polegający na uznaniu, że „−40°C” oznacza już powietrze odpowiednie do kontaktu z produktem. Nie oznacza. Trzeba osobno ustalić wymagania dla oleju, pyłów oraz ryzyka mikrobiologicznego wynikającego z konkretnego procesu.
Najdroższy błąd powstaje między osuszaczem a odbiornikiem
Dobór technologii osuszania to połowa zadania. Druga połowa zaczyna się za króćcem wylotowym osuszacza.
W praktyce źródłem problemów często okazuje się nie samo urządzenie, lecz układ rurociągów, odwodnienie i sposób pomiaru. Można mieć poprawnie dobrany osuszacz −40°C i nadal znaleźć wodę przy maszynie.
Typowy przypadek wygląda tak: stara stalowa instalacja przez lata pracowała bez skutecznego osuszania. W dolnych punktach znajdują się kondensat, olej i produkty korozji. Po zamontowaniu nowego osuszacza operator oczekuje natychmiast suchego układu. Tymczasem nowe powietrze porywa część starych zanieczyszczeń, a filtry i automatyczne spusty zaczynają pracować znacznie ciężej.
Wymiana osuszacza nie osusza w magiczny sposób mokrej sieci.
Po modernizacji trzeba sprawdzić co najmniej:
-
separację kondensatu za chłodnicą końcową sprężarki;
-
działanie automatycznych spustów;
-
filtry przed osuszaczem adsorpcyjnym;
-
filtr pyłowy za złożem;
-
najniższe punkty rurociągu;
-
odcinki prowadzone w mroźni i przy drzwiach chłodniczych;
-
rzeczywisty PDP przy ciśnieniu roboczym.
Filtracja przed adsorberem jest szczególnie ważna w instalacjach ze sprężarkami olejowymi. Olej na złożu adsorpcyjnym nie jest drobnym problemem eksploatacyjnym – skraca jego żywotność i pogarsza zdolność wiązania wilgoci. Z kolei za osuszaczem stosuje się filtr chroniący instalację przed pyłem pochodzącym ze złoża.
Kolejny częsty błąd to dobór urządzenia wyłącznie na podstawie przepływu z tabliczki sprężarki. Nominalna wydajność osuszacza obowiązuje dla określonych warunków referencyjnych. Wyższa temperatura na wlocie, niższe ciśnienie robocze i niekorzystna temperatura otoczenia zmniejszają rzeczywistą wydajność układu. Przy modernizacji trzeba więc korzystać z współczynników korekcyjnych producenta, a nie zestawiać dwóch wartości m³/min z różnych katalogów.
Na polskim rynku przykładem takiego rozdzielenia technologii są osuszacze chłodnicze serii WDF oraz adsorpcyjne WAD/WADH. Pierwsza grupa jest przeznaczona do typowego osuszania w okolice +3°C PDP, natomiast rozwiązania adsorpcyjne schodzą do około −20, −40, a w odpowiednich konfiguracjach również −70°C. Przy wyborze między nimi nie powinno się zaczynać od modelu urządzenia. Najpierw wyznacza się wymagany PDP, potem przepływ i warunki pracy, a dopiero na końcu konkretną wielkość osuszacza.
W mroźni szczególnie opłaca się wykonać pomiar w dwóch miejscach: za osuszaczem oraz przy najbardziej oddalonym albo najzimniejszym odbiorniku. Czujnik powinien mierzyć punkt rosy przy znanym ciśnieniu, bo pomiar próbki rozprężonej do atmosfery daje inną wartość. Przy temperaturach ujemnych technicznie coraz częściej mówi się już o punkcie szronienia, ale przy doborze przemysłowych osuszaczy nadal powszechnie stosuje się określenie PDP.
Samo zaizolowanie zimnego przewodu też nie powinno być traktowane jako zamiennik osuszania. Izolacja ogranicza tempo wychładzania, lecz jeżeli instalacja przez wiele godzin znajduje się w komorze −20°C, rurociąg ostatecznie zbliży się do temperatury otoczenia. Grzanie przewodów może być uzasadnione w krótkich, krytycznych fragmentach, ale tworzenie ogrzewanej kilkudziesięciometrowej instalacji tylko po to, by zachować osuszacz +3°C, zwykle oznacza leczenie skutków niewłaściwego projektu.
FAQ
Czy osuszacz chłodniczy +3°C może zasilać mroźnię −18°C?
Tak, ale tylko w specyficznym układzie, w którym sprężone powietrze nie schładza się do temperatury mroźni przed rozprężeniem. Jeżeli przewód pozostający pod ciśnieniem biegnie wewnątrz komory, +3°C PDP jest zdecydowanie za wysokie. Dla −18°C i około 10°C zapasu cel powinien wynosić mniej więcej −28°C lub mniej, dlatego w praktyce często wybiera się −40°C.
Czy PDP −20°C wystarczy do magazynu −20°C?
To zbyt mały margines. Punkt rosy znajduje się wtedy praktycznie na poziomie najniższej temperatury instalacji. Wystarczy zimniejszy fragment przewodu, lokalny przeciąg przy bramie albo błąd pomiaru, aby pojawił się kondensat lub szron. Przy −20°C sensownym poziomem projektowym jest zwykle około −30°C lub mniej.
Czy −70°C zawsze jest lepsze od −40°C?
Nie. Jeśli −40°C zapewnia wymagany margines temperaturowy i spełnia wymagania procesu, dalsze osuszanie zwiększa koszt bez technicznego uzasadnienia. −70°C stosuje się tam, gdzie wymaga tego proces, bardzo niska temperatura albo wyjątkowo rygorystyczna specyfikacja jakości.
Co jest tańsze: osuszacz chłodniczy czy adsorpcyjny?
Przy porównywalnym przepływie standardowy osuszacz chłodniczy jest zwykle prostszy i tańszy w eksploatacji. Adsorpcyjny pozwala jednak uzyskać PDP poniżej 0°C. Szczególnie trzeba uważać na modele regenerowane na zimno, ponieważ na regenerację mogą zużywać około 15–20% przepływu. Przy dużej instalacji pracującej 24/7 wariant ogrzewany lub dmuchawowy może być droższy w zakupie, ale korzystniejszy w całym okresie eksploatacji.
Gdzie najlepiej mierzyć punkt rosy?
Pierwszy pomiar wykonuje się za osuszaczem, aby kontrolować jego działanie. Drugi warto wykonać przy najzimniejszym lub najbardziej oddalonym krytycznym odbiorniku. Wynik musi być interpretowany razem z ciśnieniem pomiaru.
Czy wystarczy zaizolować przewody w mroźni?
Nie, jeśli przewód długo pozostaje w temperaturze ujemnej. Izolacja tylko spowalnia wymianę ciepła. Nie zmienia zawartości pary wodnej w sprężonym powietrzu i nie zastępuje właściwego PDP.
Czy po montażu nowego osuszacza problem z wodą znika od razu?
Nie zawsze. W starszej instalacji trzeba usunąć kondensat zgromadzony w niskich punktach, sprawdzić spusty, filtry i stan rurociągów. Inaczej woda znaleziona po modernizacji może pochodzić z sieci, a nie z niesprawnego nowego osuszacza.
Pierwszy krok przed zakupem nowego urządzenia jest więc prosty: zmierz lub ustal najniższą temperaturę każdego odcinka instalacji pozostającego pod ciśnieniem. Następnie odejmij od niej około 10°C jako zapas projektowy i dopiero z tej wartości wyznacz wymagany PDP. Jeżeli dziś w mroźni −18°C pracuje przewód zasilany z osuszacza +3°C, to właśnie ten błąd należy usunąć w pierwszej kolejności – zanim zacznie się wymieniać zawory, siłowniki albo filtry, które są jedynie ofiarami wilgoci.
Więcej informacji na: https://walterpolska.pl