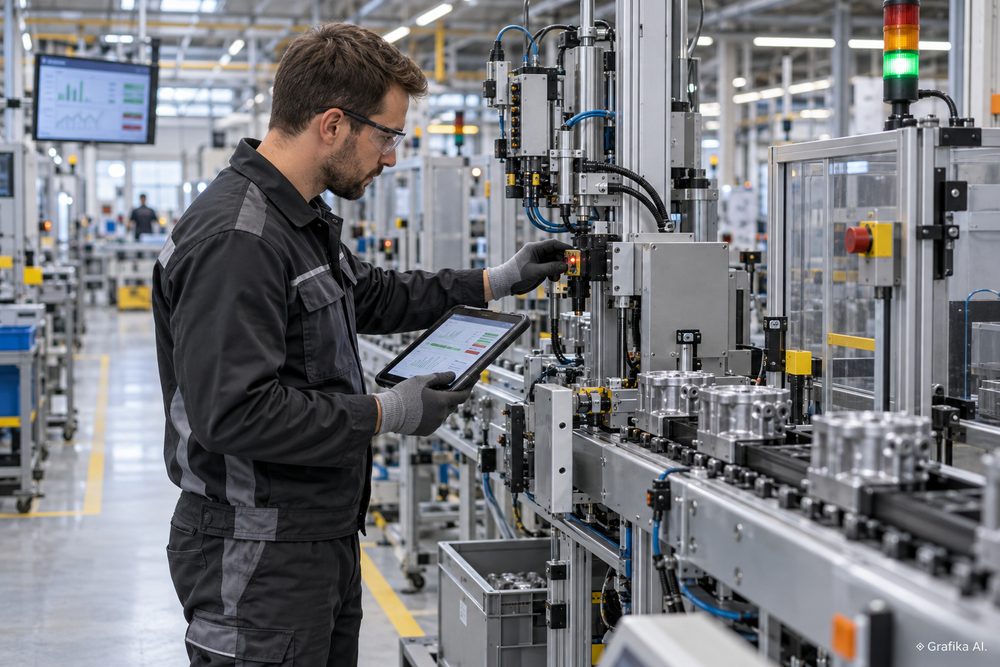
Jak ograniczyć mikroprzestoje na linii produkcyjnej bez wymiany całej maszyny? Analiza wąskich gardeł
Mikroprzestój trwa kilka albo kilkanaście sekund, więc łatwo go zignorować. Problem zaczyna się wtedy, gdy powtarza się kilkadziesiąt razy na zmianę. Przy cyklu 6 sekund czterdzieści zatrzymań po 8 sekund oznacza 320 sekund straty, czyli 5 minut i 20 sekund. Jeżeli zdarzenia występują na rzeczywistym wąskim gardle i linia nie ma możliwości nadrobić produkcji, z harmonogramu znika ponad 53 sztuki na zmianę. Przy pracy trzyzmianowej robi się z tego około 160 sztuk dziennie — bez jednej dużej awarii i często bez wyraźnej pozycji w raporcie utrzymania ruchu.
Dlatego wymiana kompletnej maszyny rzadko powinna być pierwszą reakcją. Najpierw trzeba ustalić, gdzie linia faktycznie traci przepustowość, co dokładnie wywołuje krótkie postoje i czy problem leży w mechanice, czujnikach, logice PLC, transporcie detalu, pneumatyce czy organizacji przepływu. Dopiero wtedy wiadomo, czy potrzebna jest regulacja za kilkaset złotych, lokalna modernizacja, czy rzeczywiście nowa maszyna.
Mikroprzestojów nie da się usunąć, dopóki linia ich nie rejestruje
Najczęstszy błąd wygląda banalnie: zakład mierzy awarie pięcio- i dziesięciominutowe, ale nie zapisuje zatrzymań trwających 5, 15 czy 40 sekund. Operator odblokowuje detal, poprawia położenie elementu, resetuje alarm i jedzie dalej. W raporcie zmiany nic się nie wydarzyło.
Nie istnieje jedna uniwersalna granica, od której postój staje się mikroprzestojem. W systemach OEE ustala się tzw. Stop Threshold, czyli próg decydujący, które zatrzymania będą liczone jako strata dostępności, a które pozostaną w stratach wydajności. Dlatego porównywanie dwóch wskaźników OEE ma niewielką wartość, jeżeli obie linie używają innych progów i innych zasad klasyfikacji zdarzeń.
Na szybkiej linii o cyklu kilku sekund jako punkt startowy analizy praktycznie sprawdza się osobne rejestrowanie zdarzeń rzędu 1–120 sekund. Nie jest to norma techniczna, tylko użyteczny przedział diagnostyczny. Przy procesie, którego pojedynczy cykl trwa kilka minut, trzeba ustawić inne granice.
Najważniejsze jest automatyczne zapisanie momentu wystąpienia zdarzenia. Operator nie powinien ręcznie wpisywać każdego ośmiosekundowego zatrzymania — po godzinie zacznie pomijać część przypadków, a pod koniec zmiany otrzymamy bardziej pamiętnik niż dane produkcyjne.
Dla każdego zdarzenia dobrze zapisywać co najmniej:
- czas rozpoczęcia i zakończenia postoju,
- numer maszyny lub stacji,
- aktualnie produkowany indeks,
- rzeczywisty czas ostatniego cyklu,
- stan stacji: Running, Fault, Starved, Blocked, Changeover lub Idle,
- pierwszy aktywny alarm,
- stan najważniejszych czujników,
- pozycję lub błąd nadążania serwa, jeżeli napęd jest serwonapędem,
- sygnał wykonania ruchu siłownika,
- ciśnienie procesu, jeżeli zatrzymanie może mieć związek z pneumatyką,
- liczbę dobrych i odrzuconych sztuk.
Szczególnie ważny jest pierwszy alarm, a nie komplet alarmów po zatrzymaniu. Gdy detal zakleszczy się na transporterze, PLC potrafi po kilku sekundach wygenerować kilkanaście komunikatów: brak pozycji, timeout siłownika, brak potwierdzenia następnej stacji, zatrzymany napęd. Przyczyną był jednak pierwszy z nich.
W sterowniku można zastosować mechanizm „first-out”, który zamraża pierwszy warunek powodujący zatrzymanie. Dla szybkich układów sensownym punktem wyjścia jest okno kilkuset milisekund, np. 500 ms, ale trzeba je dopasować do czasu skanu PLC oraz dynamiki procesu.
Nie zaczynałbym również od zakupu platformy MES. Jeżeli w istniejącym PLC są już potrzebne sygnały, pierwszą analizę można wykonać przez dodatkowy logger, bazę danych albo funkcję archiwizacji dostępną w obecnym HMI. Dla pojedynczej linii warto zebrać minimum 10 pełnych zmian, obejmujących różnych operatorów i typowy miks produktów. Dwie godziny danych wystarczą do znalezienia oczywistej usterki. Nie wystarczą do stwierdzenia, że znaleźliśmy charakterystyczne zachowanie całego procesu.
Dopiero po zebraniu danych należy wykonać Pareto według dwóch kryteriów: łącznego czasu straty oraz liczby wystąpień. To rozróżnienie jest ważne. Sto dwadzieścia zatrzymań po 8 sekund daje dokładnie 16 minut straty. Dwa zatrzymania po 8 minut również zabierają 16 minut. Finansowo wynik może być podobny, ale technicznie są to dwa zupełnie inne problemy.
Wąskie gardło nie zawsze jest maszyną, która najczęściej zgłasza alarm
Najgłośniejsza maszyna na hali nie musi ograniczać produkcji. Wąskim gardłem jest element procesu, który ogranicza przepływ całego systemu, a jego lokalizacja potrafi zmieniać się w zależności od produktu, obsady, przezbrojenia oraz aktualnego stanu technicznego.
Dlatego sama średnia czasu cyklu jest za mało użyteczna.
Załóżmy, że jedna stacja wykonuje operację zwykle w 5,8 sekundy, podczas gdy kolejna potrzebuje stabilnych 6,2 sekundy. Na papierze wąskim gardłem jest druga maszyna. Jeśli jednak pierwsza stacja regularnie zacina detal i jej 95. percentyl czasu cyklu rośnie do 8 sekund, sytuacja w rzeczywistej produkcji może wyglądać odwrotnie.
W praktyce warto dla każdej stacji zestawić:
- medianę czasu cyklu,
-
- lub 95. percentyl czasu cyklu,
- liczbę mikroprzestojów,
- sumę sekund straconych na mikroprzestojach,
- czas w stanie Blocked,
- czas w stanie Starved,
- liczbę braków i powtórzeń operacji.
Dwie ostatnie pozycje często rozwiązują zagadkę.
Jeżeli stacja przez dużą część czasu jest Starved, czyli czeka na detal z poprzedniej operacji, naprawianie jej sterowania niewiele da. Problem znajduje się wcześniej.
Jeżeli natomiast urządzenie często przechodzi w Blocked, ponieważ następna stacja nie odbiera produktu, źródła ograniczenia trzeba szukać za nim.
To właśnie dlatego raport „maszyna numer 4 zatrzymała się 187 razy” sam w sobie jest prawie bezwartościowy. Trzeba wiedzieć, czy maszyna numer 4 powodowała zatrzymanie, czy jedynie reagowała na problem maszyny numer 3 albo 5.
Dużo mówi również zachowanie bufora przed ograniczeniem. Jeżeli bufor regularnie się opróżnia, wąskie gardło jest głodzone. Jeśli stale jest pełny, proces znajdujący się za buforem nie nadąża.
Pojemności bufora nie powinno się dobierać „na oko”. Jeżeli zakłócenie poprzedniej operacji trwa w 95% przypadków maksymalnie 40 sekund, a wąskie gardło pobiera jeden detal co 8 sekund, pięć sztuk w buforze pokrywa zaledwie jedno takie 40-sekundowe zdarzenie. Jeżeli część mikroprzestojów trwa dłużej albo występuje kilka razy pod rząd, potrzebny jest większy zapas lub — zazwyczaj lepiej — usunięcie samej przyczyny zatrzymania.
Trzeba też oddzielić takt od czasu cyklu. Takt wynika z zapotrzebowania, natomiast czas cyklu opisuje zdolność procesu. Jeśli po odjęciu planowanych przerw linia ma 420 minut produkcji na zmianę i musi wykonać 4200 sztuk, takt wynosi 6 sekund na sztukę. Stacja wykonująca operację efektywnie co 6,4 sekundy nie spełni wymagań nawet wtedy, gdy pracuje bez awarii.
To jest jedna z decyzji granicznych. Jeżeli po usunięciu mikroprzestojów maszyna pracuje już blisko swojej zweryfikowanej prędkości technologicznej, a wymagany takt nadal jest szybszy, dalsze „optymalizowanie” nie rozwiąże problemu. Potrzebna będzie modernizacja procesu, równoległe stanowisko albo wymiana urządzenia.
Najpierw usuwa się źródło straty, dopiero potem kupuje nowy sprzęt
Po zlokalizowaniu wąskiego gardła trzeba zacząć od działań o najmniejszym ryzyku i najkrótszym czasie wdrożenia. W praktyce sporo mikroprzestojów powodują rzeczy znacznie mniej efektowne niż zużyty sterownik czy „za stara maszyna”.
Przy podawaniu i transporcie materiału najpierw sprawdza się prowadnice, rolki, naprężenie pasów, luzy, centrowanie detalu i sztywność mocowania czujników. Czujnik fotoelektryczny przymocowany do drgającego wspornika potrafi wygenerować więcej problemów niż sam napęd transportera.
Przy pneumatyce trzeba mierzyć ciśnienie możliwie blisko siłownika i obserwować je podczas szybkich sekwencji, a nie tylko odczytywać manometr przy sprężarce. Za mała średnica przewodu, zanieczyszczony tłumik wydechu, nieszczelność albo niewłaściwie dobrany zawór mogą wydłużać ruch na tyle, że PLC sporadycznie osiąga timeout.
Przy napędach warto rejestrować prąd lub moment silnika, błąd pozycji oraz czas rozpędzania i hamowania. Powtarzalny wzrost momentu przed alarmem często prowadzi do problemu mechanicznego: zużytego łożyska, złego prowadzenia, niewspółosiowości czy zanieczyszczenia mechanizmu.
Dopiero później przychodzi czas na zmianę parametrów programu.
Filtr sygnału z czujnika może zlikwidować przypadkowe impulsy, ale nie wolno dobierać go automatycznie. Przy prędkości transportera 1 m/s filtr 100 ms odpowiada przesunięciu produktu o 100 mm. W szybkiej aplikacji takie opóźnienie może usunąć jeden problem i stworzyć drugi.
Tak samo wygląda sytuacja z wydłużaniem timeoutów. Jeżeli siłownik zwykle wykonuje ruch w 350 ms, a raz na kilkadziesiąt cykli potrzebuje 900 ms, ustawienie timeoutu z 700 na 1200 ms może schować alarm, ale nie naprawi przyczyny. Linia po prostu zacznie dłużej tolerować pogarszający się proces.
Dodatkowe czujniki mają sens wtedy, gdy istniejący sterownik nie widzi zmiennej potrzebnej do rozstrzygnięcia problemu. Nie kupowałbym czujnika drgań tylko dlatego, że linia często staje na krzywo ustawionym detalu.
Dla orientacji kosztowej: w cenniku ifm obowiązującym od 1 lipca 2026 r. przemysłowy czujnik drgań VVB001 kosztuje katalogowo 400 EUR, a czteroportowy master IO-Link AL1350 — 344 EUR. Są to ceny bazowe producenta przed uwzględnieniem indywidualnych warunków handlowych. Do tego dochodzą przewody, uchwyty, konfiguracja, integracja z PLC i praca automatyka. Sam sprzęt jest więc często tańszy niż nieprzemyślane zbieranie tysięcy zmiennych, z których później nikt nie korzysta.
Dobrym kryterium jest proste pytanie: jaką decyzję zmieni pomiar tego sygnału? Jeżeli odpowiedź brzmi „żadną”, czujnik jest zbędny.
Kolejność typowej interwencji powinna wyglądać następująco:
- usunąć luz, zabrudzenie, niewspółosiowość lub niestabilne prowadzenie produktu;
- skorygować położenie i mocowanie czujników;
- sprawdzić zasilanie elektryczne oraz pneumatykę podczas rzeczywistego cyklu;
- dopiero potem poprawić filtrację, sekwencję i timeouty w PLC;
- dołożyć brakujący pomiar, jeżeli bez niego przyczyny nadal nie da się rozstrzygnąć;
- rozważyć mały bufor lub lokalną przebudowę transportu;
- dopiero na końcu analizować wymianę głównej maszyny.
Jest tu istotne ograniczenie. Nie wolno poprawiać wyniku produkcyjnego przez obchodzenie funkcji bezpieczeństwa, usuwanie blokad, zwiększanie parametrów napędów poza dopuszczalne wartości czy zmianę sekwencji bez oceny wpływu na ryzyko. W Unii Europejskiej od 20 stycznia 2027 r. będzie stosowane rozporządzenie maszynowe (UE) 2023/1230, które wprost reguluje również istotne modyfikacje maszyn. Jeżeli modernizacja tworzy nowe zagrożenie albo zwiększa istniejące ryzyko i wymaga nowych istotnych środków ochronnych, temat przestaje być zwykłą korektą procesu.
Nie każdy mikroprzestój trzeba też usuwać. Jeżeli pojedyncza przyczyna zabiera 30 sekund na zmianę, a jej likwidacja wymaga przebudowy instalacji bezpieczeństwa i kilkudniowego postoju, taki projekt powinien znaleźć się daleko za usterką odbierającą 20 minut produkcji każdego dnia.
FAQ
Czy OEE wystarczy do znalezienia mikroprzestojów?
Nie. OEE pokazuje skalę strat przez dostępność, wydajność i jakość, ale bez danych o zdarzeniach nie odpowiada na pytanie, dlaczego linia zwolniła. Do diagnostyki potrzebne są czasy cyklu, stany Blocked/Starved/Fault i przyczyny zatrzymań.
Jak długo trzeba zbierać dane przed pierwszą decyzją?
Oczywisty problem można zobaczyć w ciągu jednej zmiany, ale dla typowej linii produkcyjnej sensownym punktem startowym jest około 10 pełnych zmian z normalnym miksem produktów i operatorów. Krótszy pomiar łatwo wypacza nietypowe zlecenie albo jedna wyjątkowo dobra zmiana.
Co sprawdzić przed zamówieniem dodatkowych czujników?
Najpierw listę zmiennych już dostępnych w PLC, falownikach, serwonapędach i wyspach zaworowych. Nowy czujnik powinien pojawić się dopiero wtedy, gdy istniejąca automatyka nie mierzy parametru potrzebnego do potwierdzenia konkretnej hipotezy.
Czy bufor zawsze poprawia wydajność linii?
Nie. Bufor pomaga oddzielić od siebie krótkotrwałe zakłócenia sąsiednich procesów, ale nie zwiększa wydajności samego wąskiego gardła. Zbyt duży bufor dodatkowo zwiększa WIP, zajmuje miejsce i może tylko zamaskować niestabilną maszynę.
Kiedy wymiana maszyny faktycznie ma sens?
Gdy po usunięciu mierzalnych strat urządzenie nadal nie osiąga wymaganego taktu, ponieważ pracuje już blisko swojej realnej granicy technologicznej, albo gdy ograniczeniem stają się trwałe problemy konstrukcyjne, brak części, bezpieczeństwo czy nieakceptowalna awaryjność. Wymiana maszyny, która przez połowę dnia jest Starved albo Blocked przez sąsiednie stanowiska, zazwyczaj przenosi problem zamiast go usuwać.
Od czego zacząć jutro rano?
Nie od oferty na nową maszynę. Wybierz podejrzewane wąskie gardło i przez 10 kolejnych zmian zapisuj jego rzeczywisty czas cyklu, stany Running/Starved/Blocked/Fault oraz pierwszy alarm każdego zatrzymania. Następnie zbuduj Pareto według utraconych minut. Jako pierwszy usuń problem, który zabiera co najmniej około 1% czasu planowanej produkcji — na ośmiogodzinnej zmianie to 4 minuty i 48 sekund — i który można usunąć bez ingerencji w architekturę bezpieczeństwa. Dopiero po ponownym pomiarze oceniaj następny punkt. To znacznie bezpieczniejsza kolejność niż rozpoczynanie projektu od CAPEX-u.
Więcej informacji na: https://metcor.pl